粉末冶金加工全解析:从铁基零件到铜基含油轴承的工艺与选型指南
粉末冶金加工是一种以金属粉末为原料,通过压制、烧结等工序直接成形零件的新型制造技术。与传统切削加工相比,它在材料利用率、批量一致性和复杂形状成形方面优势明显,尤其适合齿轮、含油轴承、结构件等中小型精密零件的规模化生产。既胜谷冶金长期深耕粉末冶金件定制与烧结零件加工领域,本文结合生产实践,系统梳理粉末冶金加工的核心工艺、材料体系、常见零件类型及选型要点,供机械设计与采购人员参考。
粉末冶金加工的基本工艺流程
粉末冶金加工并非单一工序,而是一条完整的工艺链。典型流程包括粉末制备与混料、压制成形、烧结、后处理四大环节,每个环节都会直接影响最终零件的密度、强度与尺寸精度。
- 粉末制备与混料:根据零件性能要求选择铁基、铜基或其他合金粉末,加入润滑剂、石墨等添加剂,通过混料机使成分均匀。混料均匀性直接决定烧结后组织的一致性。
- 压制成形:将混合粉末装入粉末冶金模具,在压机上压制成具有一定密度和强度的压坯。压坯密度通常在6.0~7.2 g/cm³之间,是决定零件力学性能的关键指标。
- 烧结:压坯在保护气氛炉中加热至低于材料熔点的温度,粉末颗粒通过原子扩散结合成整体。烧结温度、保温时间与气氛控制决定了零件的致密度和尺寸稳定性。
- 后处理:包括精整、浸油、热处理、 steam处理、电镀、机加工等,用于提升尺寸精度、耐磨性或防腐性能。
值得注意的是,粉末冶金加工的零件密度受压制设备能力限制,对高强度、高冲击工况的零件,往往需要配合复压复烧或熔渗工艺来提升性能。
铁基粉末冶金零件:应用最广的材料体系
铁基粉末冶金零件是粉末冶金加工中产量占比最高的品类,广泛用于汽车零部件、电动工具、家用电器、办公设备等领域。其材料体系以铁粉为主体,通过添加铜、镍、钼、石墨等合金元素调整性能。
常见铁基材料按用途大致分为几类:
- 低密度结构件:密度约6.0~6.4 g/cm³,用于受力较小的支架、盖板、法兰等;
- 中高密度结构件:密度6.6~7.0 g/cm³,用于汽车同步器齿环、油泵转子等;
- 烧结齿轮材料:需兼顾齿面耐磨性与齿根强度,常采用添加铜镍钼的预合金粉;
- 烧结热处理件:通过渗碳淬火或蒸汽处理提高表面硬度,用于承受交变载荷的零件。
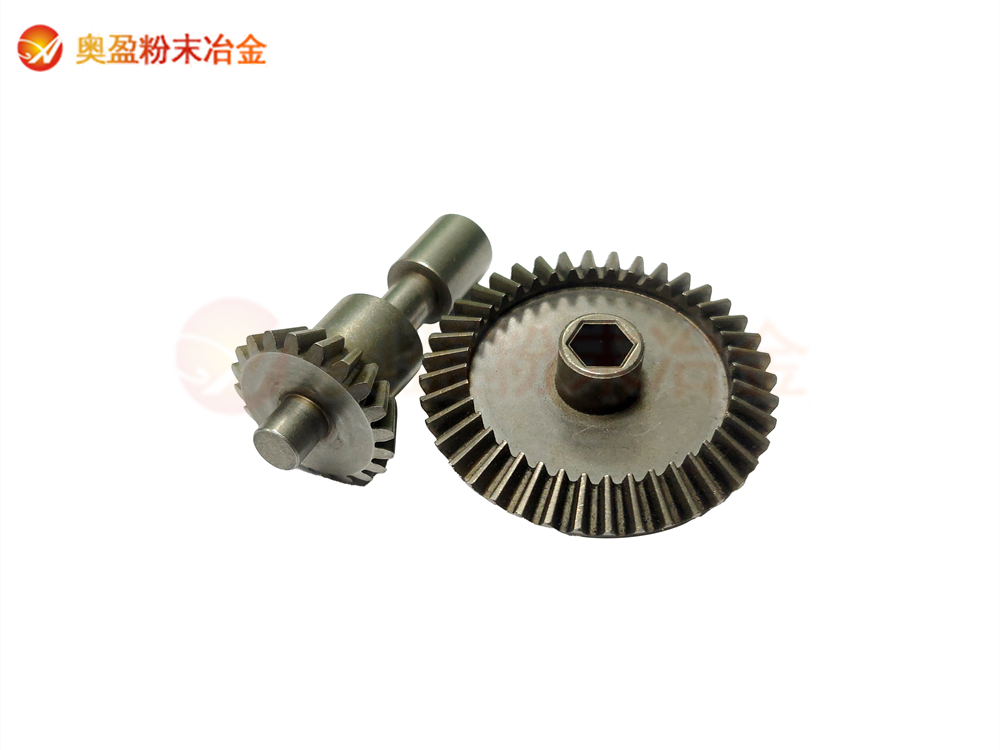
铁基粉末冶金零件的一个突出优势是"少无切削"。以粉末冶金齿轮为例,传统滚齿加工材料利用率往往不足50%,而粉末冶金压制可直接成形齿形,材料利用率可提升至95%以上,批量越大成本优势越明显。
粉末冶金齿轮:精度与强度的平衡
粉末冶金齿轮是铁基零件中技术含量较高的品类,其加工难点集中在齿形精度控制和齿根强度保障两方面。
从精度看,压制齿轮的精度主要取决于粉末冶金模具的制造精度与压机动作的稳定性。常规压制齿轮可达GB/T 10095规定的9~10级精度,精整后可提升至8级左右。对于精度要求更高的传动齿轮,通常需要在烧结后进行齿面精整或少量磨齿加工。
从强度看,齿轮齿根是应力集中区域,而粉末冶金件内部存在孔隙,会降低疲劳强度。工程上常用对策包括:提高压坯密度、采用合金化粉末、烧结后渗碳淬火、以及优化齿根圆角设计。设计人员在选型时,应根据载荷类型(静载、疲劳、冲击)合理确定密度等级与热处理要求,而非一味追求高密度。
铜基含油轴承:自润滑场景的经典方案
铜基含油轴承是粉末冶金加工中另一类成熟产品。其原理是利用烧结体内部连通的孔隙,经真空浸油后储存润滑油,运转时轴与轴承摩擦生热,油从孔隙渗出形成润滑膜,停机后油又被毛细作用吸回,实现自润滑。
铜基含油轴承的选型主要关注三点:
- 孔隙率与含油率:孔隙率一般控制在15%~25%,含油率与孔隙率正相关,孔隙率过高会牺牲承载能力;
- 材料牌号:常见有青铜系(Cu-Sn)、铜铁系等,锡含量影响硬度与耐磨性;
- 工况匹配:含油轴承适合中低速、轻中载、不便加油的场合,如家用电器电机、风扇、办公设备等;高速重载工况则应考虑其他轴承形式。
与滚动轴承相比,铜基含油轴承结构紧凑、噪音低、免维护,在小型电机领域具有难以替代的成本优势。
粉末冶金结构件与定制加工要点
粉末冶金结构件覆盖范围很广,从简单的衬套、法兰到形状复杂的多台阶零件均可生产。定制加工时,以下几个方面需要供需双方提前沟通:
- 零件形状可行性:压制是单向或双向压紧成形,零件上不能有径向孔、倒锥、复杂侧凹等阻碍脱模的结构,必要时需改为组合件或后续机加工;
- 壁厚均匀性:壁厚突变会导致压坯密度分布不均,易产生裂纹,设计时应尽量保持壁厚过渡平缓;
- 尺寸公差:粉末冶金件的径向公差较好,轴向公差相对宽松,高精度配合面可预留加工余量;
- 模具投入:粉末冶金模具属于一次性投入,批量越大单件分摊成本越低,小批量订单需综合评估经济性;
- 材料与后处理:根据使用环境确定是否需要浸油、防锈、电镀或热处理。
黑河及周边地区的客户在选择粉末冶金厂时,建议重点考察其模具自制能力、烧结炉气氛控制水平与检测手段,这些是保障批次一致性的基础条件。
烧结零件加工的质量控制与检测
粉末冶金加工的质量控制贯穿全流程。原料环节需检测粉末的松装密度、流动性、粒度分布;压制环节监控压坯密度与单重波动;烧结环节记录温度曲线与气氛露点;成品环节则依据图纸检测尺寸、密度、硬度、含油率及金相组织。
对于铁基粉末冶金零件,金相检测可观察珠光体、铁素体与渗碳体比例,判断烧结是否充分;对于铜基含油轴承,含油率测定与压溃强度试验是必检项目。完善的检测记录不仅是质量证明,也是工艺改进的数据基础。
结语
粉末冶金加工是一项"以工艺换成本、以设计换性能"的制造技术。铁基粉末冶金零件承担结构承载,粉末冶金齿轮实现少无切削成形,铜基含油轴承解决自润滑难题,粉末冶金结构件则通过定制化设计满足多样化工况需求。选型时把握密度、材料、精度、批量四个维度,并与具备模具开发与烧结控制能力的粉末冶金厂充分沟通,才能真正发挥这项工艺的经济与技术价值。